
Origine delle vibrazioni nella coppia tornio CNC e caricatore di barre
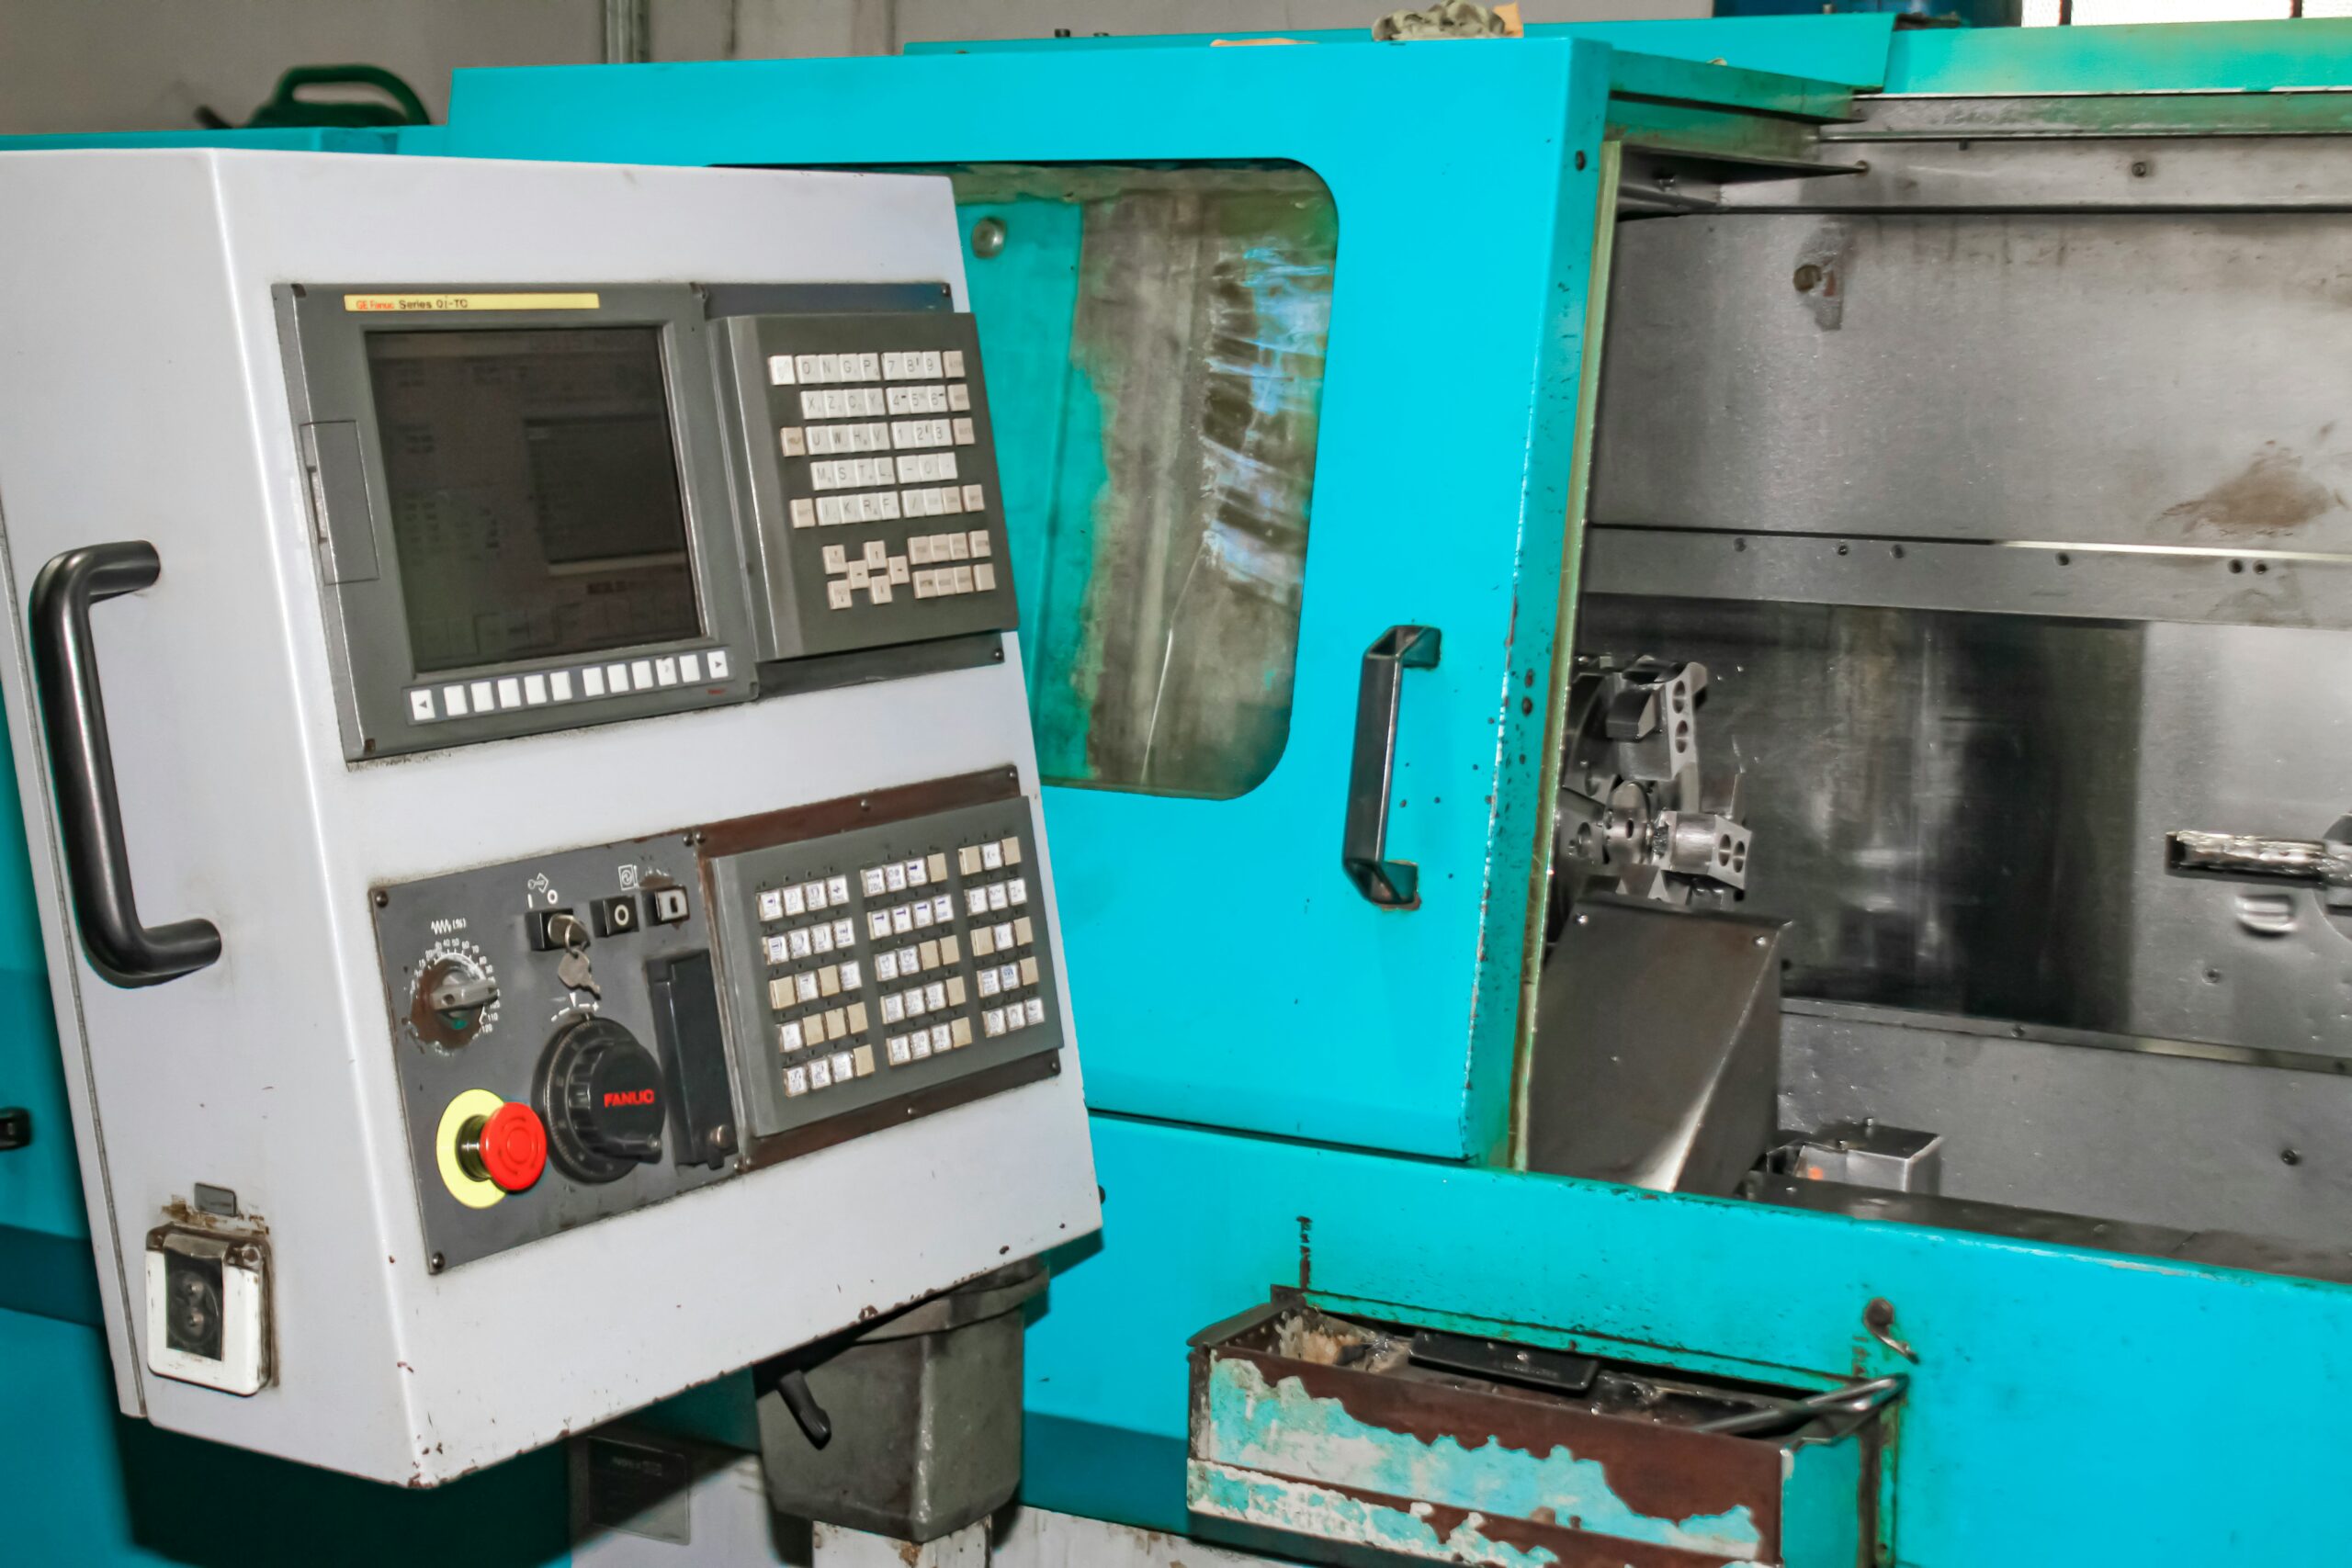
L’interfacciamento tra un tornio automatico a controllo numerico computerizzato (CNC) e un caricatore automatico di barre costituisce un sistema dinamico complesso soggetto a continue sollecitazioni meccaniche. Quando una barra di metallo grezzo — caratterizzata da tolleranze di rettilineità ed eccentricità geometriche — ruota ad alti regimi all’interno del canale di guida del caricatore, genera forze centrifughe alternate proporzionali al quadrato della velocità di rotazione del mandrino.
Queste forze d’inerzia non bilanciate si traducono in impatti ripetuti contro le pareti interne del canale di guida. Senza un idoneo isolamento delle vibrazioni tra il caricatore di barre, il tornio e la pavimentazione industriale, l’energia cinetica si trasmette in parte verso il suolo e in parte verso la struttura della macchina utensile attraverso la piastra di interfaccia o il punto di ancoraggio rigido. Il fenomeno dell’eccitazione armonica si manifesta in modo critico nelle fasi di accelerazione e nelle lavorazioni a sbalzo, quando la frequenza di rotazione della barra approccia una delle frequenze proprie della struttura, innescando fenomeni di risonanza strutturale.
Effetti delle vibrazioni non isolate sulla precisione dimensionale e sulla vita utile degli utensili
La trasmissione non smorzata delle oscillazioni dal caricatore alla testa motrice e alla torretta portautensili del tornio incide sulla microgeometria del pezzo in lavorazione. Il fenomeno si manifesta con la comparsa di micro-vibrazioni (chatter marks), che alterano il profilo del truciolo e peggiorano i valori di rugosità superficiale. Di conseguenza, il rispetto delle tolleranze dimensionali ristrette richieste dalle lavorazioni meccaniche di precisione viene compromesso, aumentando la quota di scarti nelle verifiche di conformità.
L’assenza di un adeguato disaccoppiamento elastico genera sollecitazioni dinamiche sui taglienti degli utensili, provocando la micro-scheggiatura precoce del raggio di punta e riducendo la durata operativa degli elementi da taglio.
Oltre al deterioramento precoce degli utensili, le vibrazioni trasmesse in modo continuativo accelerano l’usura dei cuscinetti del mandrino principale e delle guide di scorrimento assiali. Le forze impulsive prodotte dalla rotazione della barra generano micro-urti che sollecitano i film di lubrificante, incrementando la necessità di interventi di manutenzione straordinaria sugli organi di trasmissione del macchinario.
Dimensionamento dei supporti gomma-metallo: carico statico, carico dinamico e durezza Shore
Un corretto intervento di isolamento delle vibrazioni si basa sull’analisi dei parametri fisici della combinazione tornio-caricatore. Durante la fase di valutazione occorre distinguere tra carico statico (la massa stazionaria del tornio e del caricatore a pieno carico) e carico dinamico (le forze alternate e impulsive generate dal moto rotatorio del mandrino e dal movimento traslabile della barra).
La scelta dell’elastomero parte dall’individuazione della frequenza propria del supporto antivibrante, che deve essere calcolata per evitare la frequenza di risonanza con il regime minimo di rotazione del macchinario. La durezza Shore della gomma (misurata in gradi Shore ) determina la rigidezza elastica e lo smorzamento intrinseco del componente gomma-metallo, bilanciando la stabilità del basamento con l’assorbimento delle sollecitazioni energetiche.
| Parametro Tecnico | Impatto sul Tornio CNC | Impatto sul Caricatore Barre | Selezione Antivibrante DAB |
|---|---|---|---|
| Carico Statico | Stabilità del basamento e allineamento della linea di centro | Carico gravativo variabile in base al numero di barre a magazzino | Piedi antivibranti della linea SURMAC RINFORZATI |
| Carico Dinamico | Forze di taglio alternate durante la lavorazione | Sbilanciamento centrifugo dovuto all’eccentricità della barra | Supporti antivibranti in gomma-metallo ad alto smorzamento |
| Frequenza Propria | Prevenzione delle frequenze di risonanza con il mandrino | Smorzamento degli urti ad alta frequenza nel canale guida | Barre antivibranti e supporti a campana dimensionati su specifica |
Soluzioni di livellamento e smorzamento: la linea SURMAC RINFORZATI per macchine utensili
Per sostenere le masse delle macchine utensili e garantire un idoneo isolamento dalle vibrazioni, DAB Antivibranti sviluppa componenti tecnici in gomma-metallo frutto di oltre 40 anni di esperienza nel settore industriale. Tra le soluzioni specifiche figurano i piedi antivibranti della linea SURMAC RINFORZATI, idonei all’impiego sotto macchine operatrici e torni per evitare la trasmissione delle vibrazioni attraverso le strutture del fabbricato.
I supporti della serie SURMAC RINFORZATI garantiscono una semplice installazione e permettono un livellamento della macchina, fattore determinante per mantenere l’allineamento tra il canale di guida del caricatore e l’asse del mandrino del tornio. Il perfetto allineamento geometrico riduce all’origine le flessioni anomale sulla barra e ne preserva la stabilità dinamica durante la fase di alimentazione.
Applicazione di barre antivibranti e supporti a campana SUCON per caricatori ad alta frequenza di lavoro
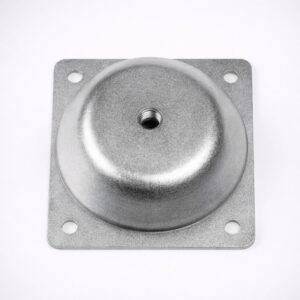
Nelle applicazioni con caricatori di barre operanti ad alte frequenze di lavoro o con carichi elevati, la struttura può manifestare oscillazioni orizzontali e flessionali marcate. In queste configurazioni impiantistiche, DAB Antivibranti propone l’uso di barre antivibranti per macchinari con alte frequenze di lavoro, concepite per situazioni in cui non sia possibile impiegare altri tipi di supporti antivibranti convenzionali.
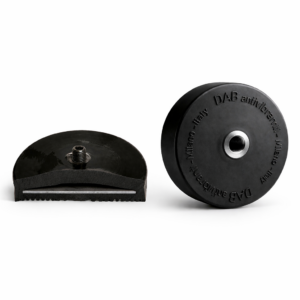
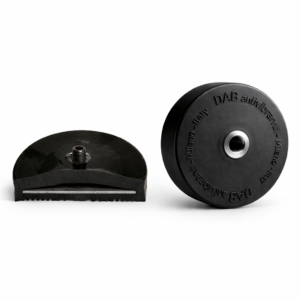
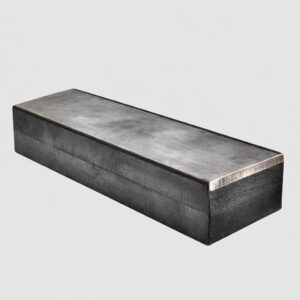
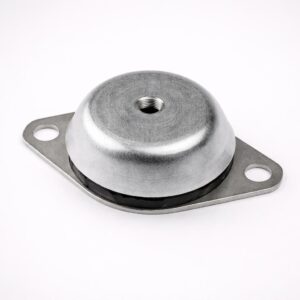
Le barre antivibranti DAB sono formate da due piatti in ferro con, al centro, gomma naturale di durezza 55° Shore (55° Sh). Studiate per essere adattate a ogni esigenza di fissaggio, queste barre consentono di distribuire il carico su superfici estese e di sopportare carichi di lavoro molto elevati. In combinazione con i supporti antivibranti a campana SUCON, il sistema assicura sia l’isolamento attivo delle vibrazioni generate dalla rotazione della barra, sia l’isolamento passivo dalle perturbazioni esterne all’ambiente di lavoro.
Isolamento attivo ed economico dell’ambiente di lavoro: prevenire la trasmissione strutturale
L’integrazione di sistemi dedicati per isolare i macchinari dalle vibrazioni consente di bloccare sia la trasmissione attiva (prodotta dal macchinario verso la struttura dell’edificio) sia la trasmissione passiva (proveniente da altre sorgenti esterne verso la macchina di precisione). Il rumore impulsivo e ritmico generato dalla barra in rotazione nel caricatore si propaga per via solida nel solaio dell’officina se il macchinario è ancorato rigidamente.
I supporti antivibranti agiscono bloccando la trasmissione sia delle vibrazioni attive, prodotte direttamente dai macchinari e trasmesse all’ambiente, sia delle vibrazioni passive esterne, salvaguardando la stabilità complessiva dell’impianto.
Attraverso il disaccoppiamento elastico con elementi in gomma-metallo, si interrompe la continuità strutturale con la pavimentazione, limitando la diffusione del rumore nei reparti e proteggendo i centri di lavoro o le apparecchiature di misura adiacenti dalle interferenze vibrazionali esterne.
Fasi operative per il corretto posizionamento e interfacciamento meccanico
Durante la fase di installazione della linea di lavorazione composta da tornio CNC e caricatore di barre, è necessario seguire una procedura di montaggio rigorosa per evitare cortocircuiti elastici che vanificherebbero l’isolamento delle vibrazioni.
- Verificare la consistenza strutturale e la planarità della superficie d’appoggio della pavimentazione industriale.
- Posizionare i supporti antivibranti selezionati (es. linea SURMAC RINFORZATI o barre antivibranti) sotto i punti di appoggio del tornio e delle piantane del caricatore.
- Eseguire il livellamento del tornio agendo sugli elementi di regolazione dei supporti fino ad azzerare i disallineamenti.
- Allineare il caricatore di barre con l’asse del mandrino del tornio, interponendo giunti di accoppiamento che non creino un ponte rigido isolato in modo errato.
- Controllare che le tubazioni rigide dell’olio e le canaline dei cavi elettrici non colleghino rigidamente la macchina alle pareti del fabbricato.
Resistenza ai fluidi lubrorefrigeranti e manutenzione dei supporti in gomma-metallo
Nei reparti di asportazione truciolo, gli elementi antivibranti posizionati sotto il basamento del tornio e del caricatore sono sottoposti al contatto prolungato con oli interi, emulsioni idrosolubili e fluidi refrigeranti. L’esposizione continuativa ad agenti chimici aggressivi può degradare gli elastomeri di scarsa qualità, causandone lo scollegamento dalle parti metalliche o la variazione delle proprietà elastiche.
I componenti in gomma-metallo di DAB Antivibranti sono realizzati con materiali selezionati per garantire durabilità e stabilità meccanica anche in ambienti di lavoro severi. Un piano di manutenzione periodico prevede l’ispezione visiva dello stato della gomma, la pulizia da accumuli di trucioli metallici e la verifica della regolazione del livellamento, mantenendo inalterata la protezione dell’impianto nel tempo.
Richiedi un preventivo per la tua soluzione antivibrante — Contatta DAB al numero +39 02.90782170 oppure via email all’indirizzo: info@dab-antivibranti.it