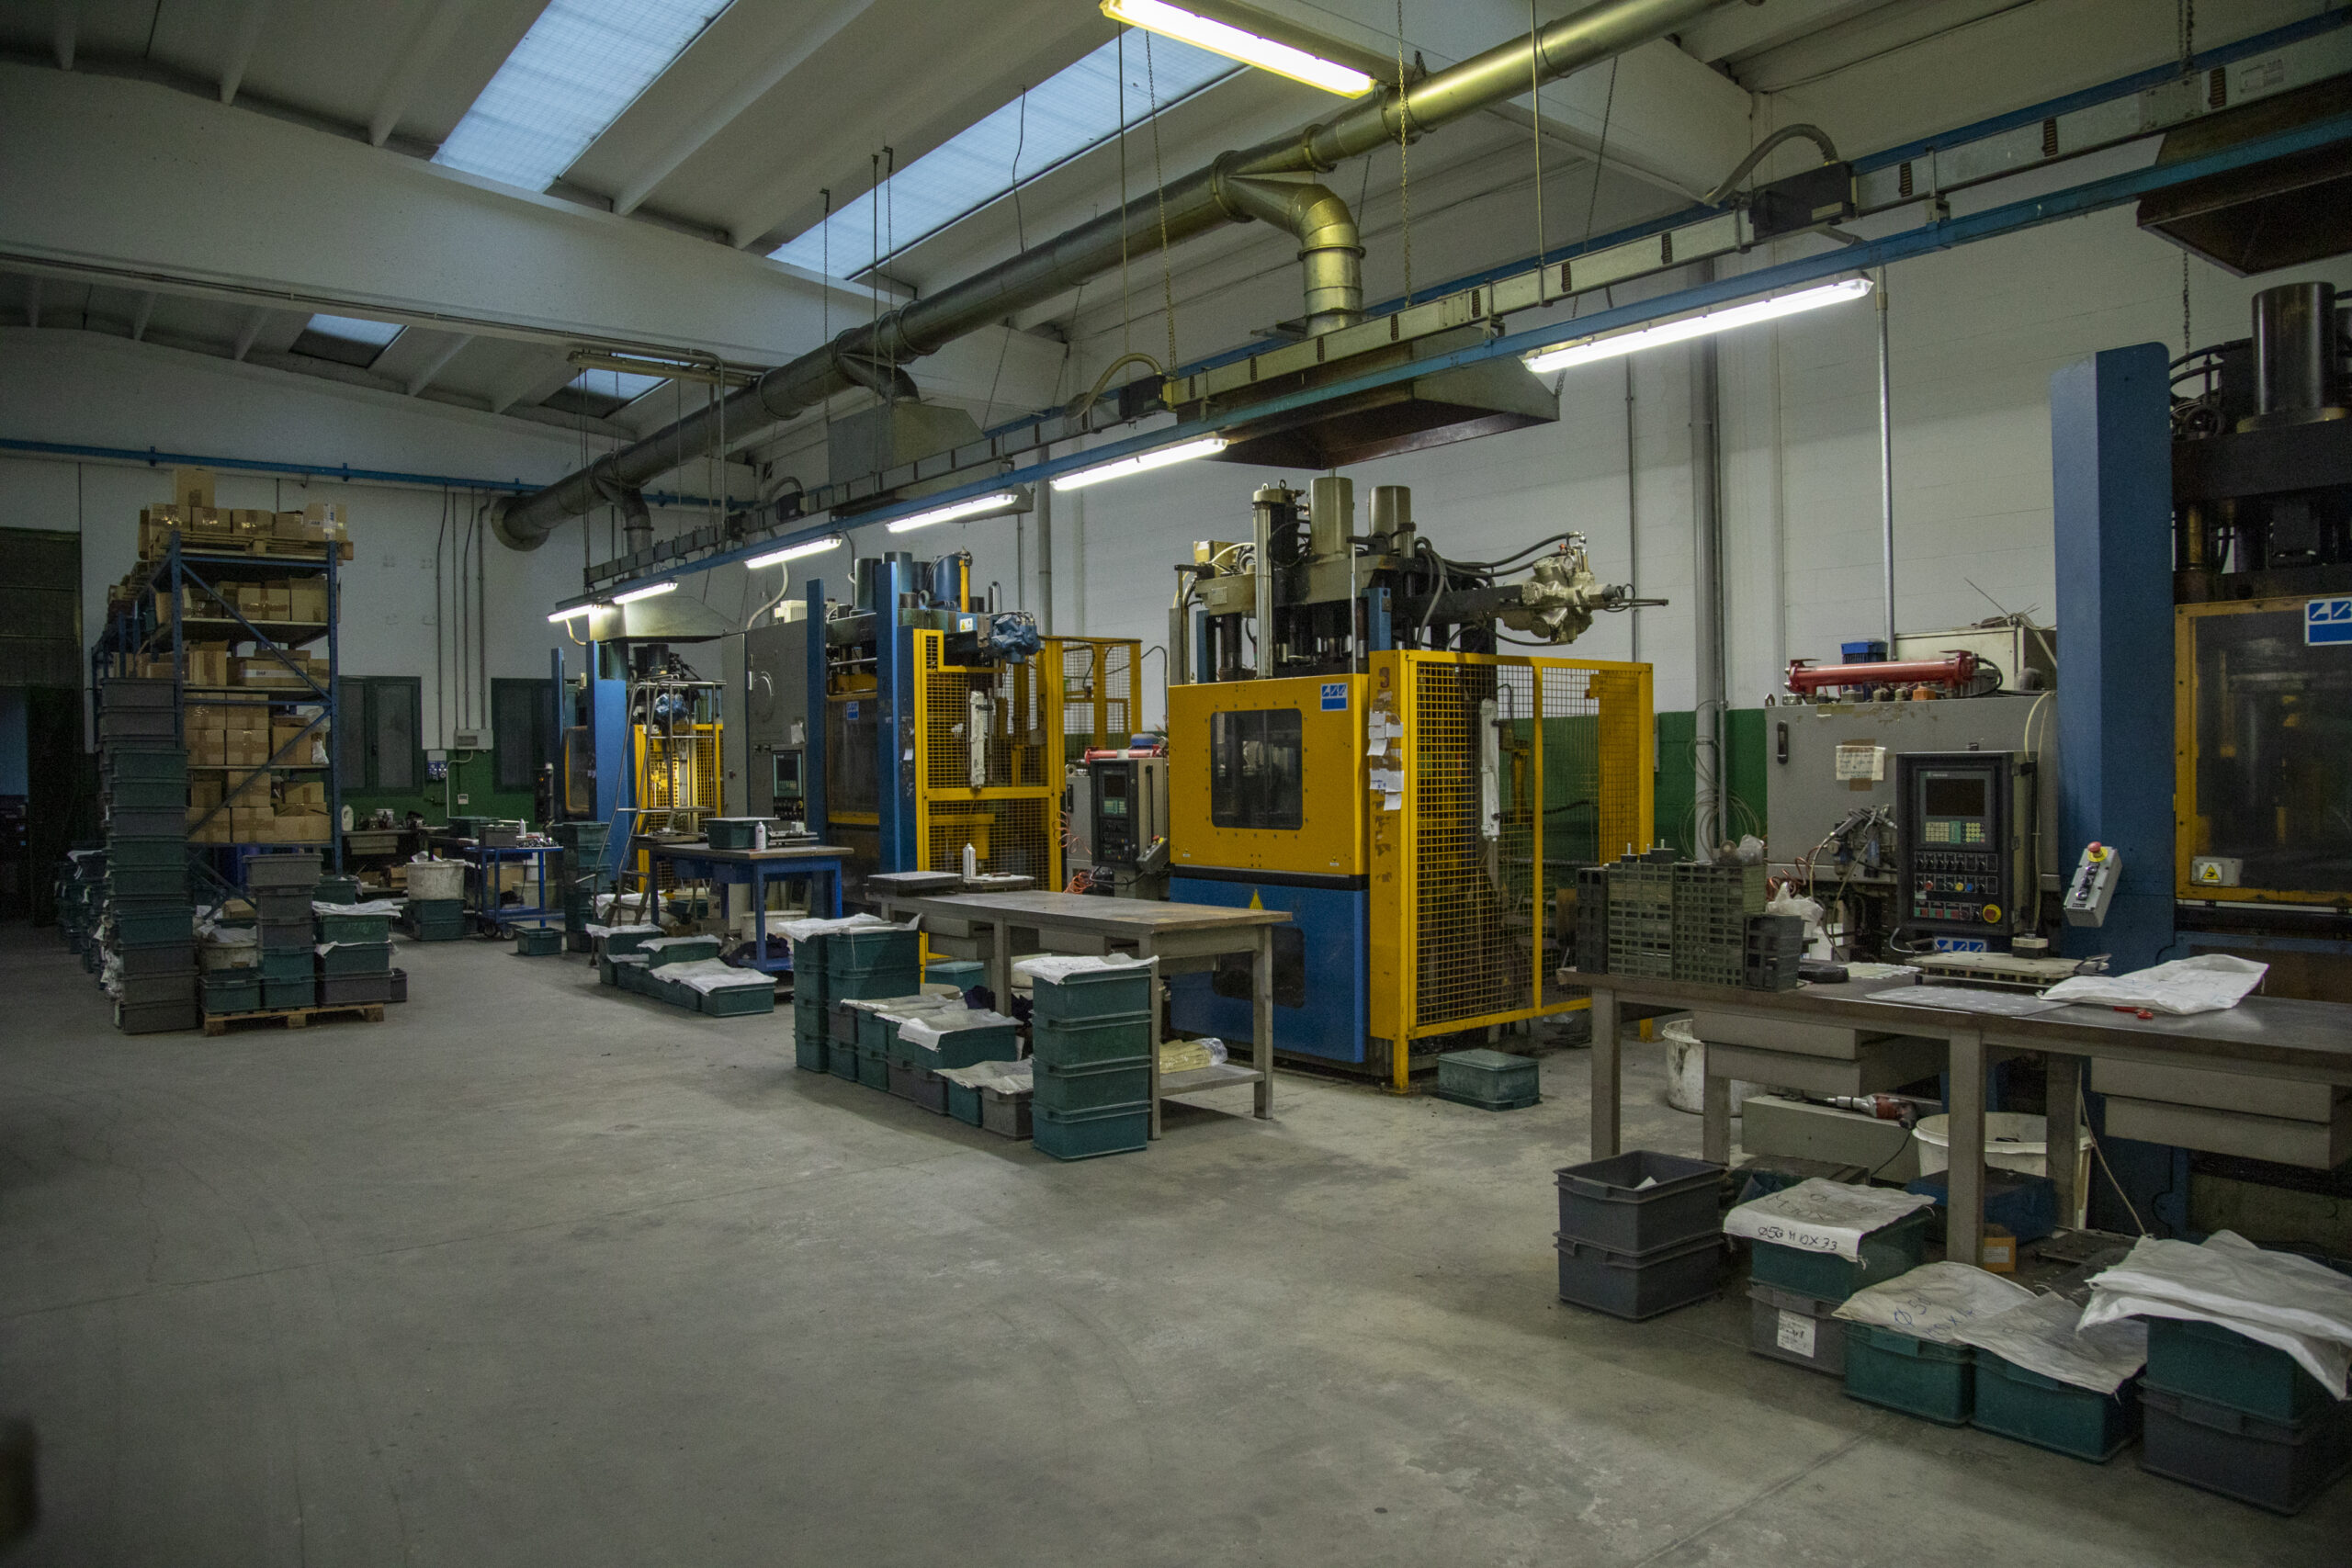
Dinamica delle vibrazioni nelle presse per lo stampaggio della gomma: perché l’isolamento è critico
Nel comparto industriale dedicato alla produzione di articoli tecnici e guarnizioni, le presse a compressione e a iniezione-trasferimento operano secondo cicli di lavoro caratterizzati da transienti di pressione estremamente severi. La rapida chiusura degli stampi, l’iniezione del polimero fuso ad alte pressioni e l’apertura finale generano shock impulsivi e forze alterne che si scaricano direttamente sulla pavimentazione del reparto. Senza un adeguato sistema di isolamento delle vibrazioni, questa energia cinetica si propaga attraverso le strutture edilizie sotto forma di onde d’urto e vibrazioni strutturali ad alta frequenza.
Le vibrazioni non isolate provocano un rapido decadimento della precisione geometrica della pressa stessa, accelerando l’usura delle guide di scorrimento, dei pistoni oleodinamici e delle tenute idrauliche. Inoltre, le vibrazioni trasmesse al suolo creano fenomeni di disturbo per i macchinari adiacenti e compromettono il comfort acustico e la sicurezza fisica degli operatori. Per mitigare questi rischi, l’adozione di antivibranti per presse specificamente dimensionati è un requisito fondamentale per preservare l’efficienza degli impianti e garantire la stabilità strutturale dell’intero stabilimento produttivo.
Parametri tecnici per il dimensionamento: carico statico, carico dinamico e frequenza propria
Il corretto dimensionamento di un supporto antivibrante richiede l’analisi approfondita di variabili fisiche ed elastomero-meccaniche. Non si tratta semplicemente di sostenere il peso del macchinario, ma di gestire una complessa combinazione di forze statiche e dinamiche in un ambiente termicamente sollecitato. I parametri fondamentali da considerare includono il carico statico (la forza costante esercitata dal peso proprio della pressa e dello stampo), il carico dinamico (le forze impulsive generate dai movimenti alternativi e dai picchi di pressione idraulica) e la frequenza propria del sistema isolato.
La frequenza propria del sistema di isolamento deve essere calcolata in modo da risultare nettamente inferiore rispetto alla frequenza di eccitazione principale del macchinario. Se queste due frequenze dovessero coincidere, si verificherebbe il fenomeno della risonanza, con un incremento distruttivo dell’ampiezza delle oscillazioni.
La durezza Shore (misurata generalmente sulla scala Shore A per gli elastomeri) definisce la rigidità della gomma e influenza direttamente sia la deflessione statica sotto carico sia la capacità di smorzamento del sistema. Nei reparti di stampaggio della gomma, dove le presse operano a temperature elevate dovute alla presenza di piani riscaldati (fino a 180°C e oltre), la scelta della mescola deve tenere conto anche del degrado termico, che altera i moduli elastici del materiale compromettendo il comportamento dinamico nel medio e lungo periodo.</p
| Parametro Tecnico | Definizione Fisica | Ruolo nelle Presse per Stampaggio |
|---|---|---|
| Carico Statico | Massa totale del macchinario distribuita sui punti di appoggio (N o kg). | Definisce la pre-sollecitazione e la deflessione iniziale del supporto in gomma-metallo. |
| Carico Dinamico | Forze transienti e impulsive generate durante il ciclo di iniezione e chiusura. | Determina la sollecitazione a fatica e l’ampiezza massima delle oscillazioni ammissibili. |
| Frequenza Propria | Frequenza naturale di oscillazione del sistema pressa-supporto (Hz). | Deve essere distante dalla frequenza di eccitazione per prevenire la risonanza strutturale. |
| Durezza Shore A | Misura della resistenza alla penetrazione del materiale elastomero. | Influenza la rigidità dinamica e la stabilità geometrica del piano pressa. |
Antivibranti a campana e a flange per grandi carichi: le soluzioni DAB per presse industriali
Per far fronte ai carichi elevati e alle repentine variazioni di forza tipiche dello stampaggio a iniezione-trasferimento, DAB Antivibranti propone soluzioni ingegnerizzate in gomma-metallo altamente performanti. Tra queste, gli antivibranti a campana rappresentano una scelta d’elezione grazie alla loro struttura robusta che racchiude l’elastomero all’interno di una calotta metallica protettiva. Questo design protegge la gomma dal gocciolamento diretto di fluidi idraulici e solventi di processo, garantendo al contempo un eccellente isolamento sia in senso verticale che radiale.
Per le presse ad altissimo tonnellaggio, gli antivibranti a flange per grandi carichi offrono la massima stabilità strutturale. Questi sistemi sono progettati per distribuire le enormi forze di compressione su una superficie di appoggio più ampia, riducendo le sollecitazioni specifiche sul pavimento del reparto. Grazie all’elevata rigidezza trasversale, i supporti flangiati impediscono derive e oscillazioni laterali della pressa durante la fase di chiusura rapida dello stampo, salvaguardando l’allineamento dei piani e la qualità del pezzo stampato.
Conformità al D.Lgs. 81/08: proteggere gli operatori dalle vibrazioni nei reparti di stampaggio
L’esposizione continuativa a vibrazioni meccaniche all’interno degli stabilimenti industriali rappresenta un rischio severo per la salute dei lavoratori. Il Decreto Legislativo 81/08 (Testo Unico sulla Salute e Sicurezza sul Lavoro), al Titolo VIII, Capo III, impone precisi obblighi di valutazione e riduzione del rischio legato all’esposizione professionale alle vibrazioni. Le vibrazioni trasmesse al corpo intero attraverso il pavimento del reparto possono determinare l’insorgenza di patologie a carico del sistema muscolo-scheletrico e disturbi circolatori o neurologici.
L’implementazione di un piano di bonifica acustica e vibrazionale passa necessariamente dall’isolamento alla sorgente. Utilizzare antivibranti in gomma per proteggere i lavoratori dalle vibrazioni, sotto forma di supporti puntuali o tappetini antivibranti posizionati sotto le pedane operatore, riduce drasticamente l’accelerazione vibrazionale trasmessa alle postazioni di controllo. Un ambiente di lavoro isolato non solo soddisfa i requisiti di conformità legale, ma migliora sensibilmente la produttività riducendo l’affaticamento del personale addetto allo stampaggio.
Integrazione di sistema: isolare le presse e le macchine utensili ausiliarie del reparto
Un reparto di stampaggio moderno non è composto solo da presse, ma integra una serie di attrezzature ausiliarie e macchinari di finitura come torni, frese e centri di lavoro CNC per la manutenzione o la rettifica degli stampi. Le vibrazioni generate dall’impatto ad alta energia di una pressa non isolata possono propagarsi attraverso il pavimento cementizio e raggiungere le macchine utensili limitrofe, compromettendone la precisione di lavorazione decimillesimale e la finitura superficiale dei pezzi.
Per evitare questo fenomeno di interferenza dinamica incrociata (cross-talk), è indispensabile provvedere all’isolamento sistemico di ogni singola sorgente. L’installazione di piedi antivibranti in gomma per macchine utensili assicura che le tolleranze micrometriche richieste nella produzione e manutenzione degli stampi non vengano inficiate dagli shock impulsivi provenienti dal vicino reparto presse. L’isolamento combinato delle sorgenti attive (le presse) e delle sorgenti passive (le macchine utensili) crea un ecosistema produttivo stabile e privo di derive vibrazionali nocive.
L’isolamento vibrazionale non deve essere considerato come un intervento isolato, bensì come un’integrazione sistemica volta a stabilizzare l’intera catena cinematica e strumentale dell’officina.
Ufficio Tecnico DAB Antivibranti
I 4 errori più comuni nella scelta e installazione degli antivibranti per presse
L’efficacia di un sistema antivibrante in gomma-metallo dipende in larga misura dalla correttezza del processo di selezione e installazione. Commettere errori grossolani in questa fase può annullare i benefici dell’isolamento o, nel peggiore dei casi, accelerare il danneggiamento strutturale dei macchinari.
- Sottovalutare la temperatura operativa e la presenza di idrocarburi: L’uso di elastomeri standard (come la gomma naturale NR) in zone soggette a forti irraggiamenti termici provenienti dai piani riscaldati o a contatto con oli idraulici e di processo accelera l’invecchiamento e il rigonfiamento chimico del supporto.
- Considerare esclusivamente il carico statico: Dimensionare i supporti basandosi solo sulla massa della pressa a riposo ignora le forze inerziali e i picchi di pressione del ciclo di stampaggio, portando a un rapido sovraccarico dinamico e alla perdita di elasticità della gomma.
- Ignorare il fenomeno della risonanza: Scegliere un antivibrante con una frequenza propria troppo vicina alla frequenza di eccitazione della pressa amplifica le vibrazioni invece di smorzarle, generando forti oscillazioni strutturali e sollecitazioni pericolose sulle connessioni idrauliche.
- Mancata regolazione del livello della pressa: Un’errata distribuzione dei carichi sui diversi punti di appoggio provoca una deformazione disomogenea degli antivibranti, destabilizzando la planarità dei piani di stampaggio e riducendo la vita utile dei supporti più sollecitati.
Mescole speciali e soluzioni su misura: l’esperienza di oltre 40 anni di DAB Antivibranti
Con oltre 40 anni di esperienza nella progettazione e produzione di sistemi antivibranti in gomma-metallo, DAB Antivibranti risponde alle specifiche necessità dei produttori di articoli tecnici e guarnizioni in gomma. Lo stampaggio industriale a compressione e a iniezione-trasferimento richiede soluzioni capaci di resistere a cicli termici continui e all’esposizione sistematica a oli di processo caldi e agenti chimici aggressivi. Per queste applicazioni severe, DAB progetta e produce mescole elastomeriche speciali (come NBR, HNBR, silicone ed EPDM) in grado di mantenere inalterate le proprietà elastiche e di smorzamento anche in condizioni d’uso estreme.
La produzione su misura rappresenta uno dei fiori all’occhiello dell’azienda italiana. Grazie a un controllo diretto sull’intera filiera produttiva, dalla progettazione dello stampo alla vulcanizzazione dell’elastomero sul supporto metallico, DAB è in grado di sviluppare soluzioni customizzate per qualsiasi tipologia di pressa industriale, offrendo un supporto concreto nella scelta dei materiali e nelle verifiche di rigidezza dinamica e statica.
Stabilità, manutenzione e ciclo di vita dei supporti antivibranti per stampaggio
La durata operativa di un supporto antivibrante installato sotto una pressa per lo stampaggio della gomma è influenzata direttamente dalle condizioni di lavoro del reparto. Cicli continui su più turni, carichi dinamici ripetitivi ed escursioni termiche costanti inducono fenomeni di creep (deformazione viscosa sotto carico costante) ed invecchiamento termico della mescola elastomera. Per questa ragione, pianificare ispezioni visive e controlli periodici della deflessione residua è un’attività manutentiva essenziale per prevenire fermi macchina improvvisi.
Durante le attività di manutenzione ordinaria è importante verificare che non vi siano fessurazioni superficiali sull’elastomero, scollamenti tra gomma e metallo o accumuli persistenti di oli lubrificanti che potrebbero compromettere la coesione chimica dei materiali. Una corretta manutenzione garantisce la costanza delle prestazioni di smorzamento nel tempo, prolungando la vita utile della pressa e preservando l’integrità strutturale dell’intero stabilimento industriale.
Richiedi un preventivo per la tua soluzione antivibrante — Contatta DAB al numero +39 02.90782170 oppure via email all’indirizzo: info@dab-antivibranti.it
Domande Frequenti
Qual è la differenza tra l'isolamento del carico statico e del carico dinamico in una pressa per lo stampaggio della gomma?
Perché le normali mescole in gomma naturale (NR) possono degradarsi rapidamente sotto una pressa per stampaggio?
Come influisce la temperatura dei piani riscaldati della pressa sulla scelta del supporto antivibrante?
Con quale frequenza è consigliabile ispezionare gli antivibranti installati sotto presse a iniezione-trasferimento?
Quali sono i segnali visivi o fisici di cedimento di un supporto antivibrante in gomma-metallo?
Come si calcola la frequenza propria di un sistema di supporto per evitare la risonanza con i cicli di chiusura della pressa?
Gli antivibranti a campana della linea SURMAC sono adatti alle presse per stampaggio ad alto tonnellaggio?
È possibile realizzare supporti antivibranti su misura per presse con geometrie di appoggio non standard?
Prodotti che potrebbero interessarti
 SURMAC – Supporti AntivibrantiScopri
 SURMAC RINFORZATIScopri
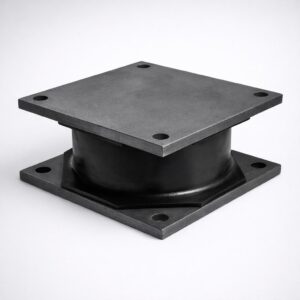 Antivibranti a flange per grandi carichi H65Scopri
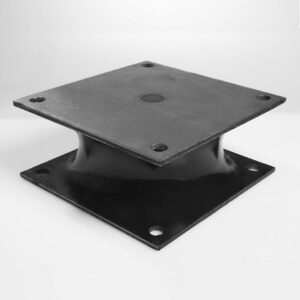 Antivibranti a flange per grandi carichi sgolati H80Scopri
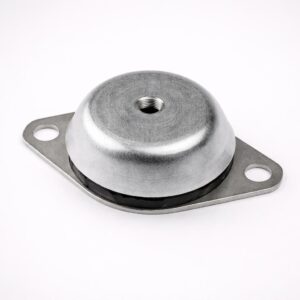 Sucon: antivibrante a campana con dadoScopri
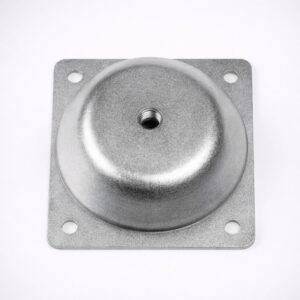 Sucon: antivibrante a campana a base quadrata con dadoScopri
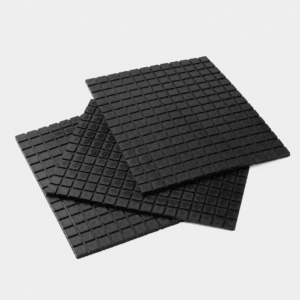 Tappetino antivibranteScopri
 Barra e listello antivibrante in gomma e metalloScopri