La dinamica vibratoria nelle termoformatrici industriali e la necessità di isolamento elastico
La termoformatura industriale di materiali polimerici si basa su cicli di lavoro automatici ad alta velocità, in cui la precisione delle tolleranze geometriche e l’efficienza degli impianti dipendono direttamente dal controllo delle sollecitazioni dinamiche. All’interno di una linea di termoformatura, le stazioni di riscaldamento, formatura, fustellatura e taglio rapido generano eccitazioni dinamiche complesse, caratterizzate sia da oscillazioni armoniche continue sia da transitori impulsivi di notevole entità. Questi shock si manifestano sotto forma di impatti meccanici violenti che scaricano grandi quantità di energia cinetica sul telaio metallico della macchina, per poi propagarsi alla pavimentazione industriale e alle strutture circostanti del reparto produttivo.
Senza l’adozione di un opportuno isolamento elastico nei macchinari per la lavorazione della plastica, le forze d’urto provocate dal movimento alternativo della pressa di taglio e dei punzoni si riflettono sulla struttura portante dell’impianto. Analogamente a quanto avviene nelle linee di deformazione e punzonatura, descritte nell’approfondimento sugli antivibranti per linee di lavorazione lamiere, questi complessi cinematismi immettono nell’ambiente industriale forze d’inerzia alterne non bilanciate. L’applicazione di supporti in gomma-metallo consente di interrompere questo ponte acustico e strutturale: l’elastomero assorbe l’energia dinamica dell’impatto e ne dissipa una parte significativa sotto forma di calore attraverso il fenomeno dell’isteresi interna, riducendo l’ampiezza delle sollecitazioni trasmesse al basamento.
Rischi di usura e perdita di precisione geometrica nei processi di termoformatura della plastica
Nei reparti di trasformazione dei polimeri, la stabilità strutturale delle apparecchiature è un requisito essenziale per preservare le tolleranze geometriche microscopiche imposte dagli standard di qualità dei manufatti termoformati. Le vibrazioni non isolate accelerano l’usura dei componenti meccanici sensibili. Le oscillazioni ad alta frequenza trasmesse dai motori elettrici e dai sistemi di movimentazione lineare possono causare derive dimensionali nello spessore della lastra plastica formata, bave di taglio sulla fustella e disallineamenti tra stampo e controstampo.
Le vibrazioni continue riducono il tempo medio tra i guasti (MTBF – Mean Time Between Failures) degli organi di guida e scorrimento, provocando fermi macchina non programmati a causa dell’usura precoce di cuscinetti a sfere, guide lineari e attuatori pneumatici.
Inoltre, le termoformatrici integrano stazioni di riscaldamento con forni industriali per portare la lastra termoplastica alla temperatura di rammollimento ottimale. Come analizzato nello studio sugli antivibranti per forni industriali, questi sistemi utilizzano ventilatori ad alte prestazioni e turbine di ricircolo per garantire l’omogeneità termica nella camera di riscaldamento. Il funzionamento continuo di tali organi rotanti genera vibrazioni nocive che, unite alle temperature elevate del forno, mettono a dura prova l’isolamento elastico. Le alte temperature influenzano il comportamento dinamico degli elastomeri; è quindi fondamentale selezionare mescole specifiche in gomma-metallo capaci di resistere all’invecchiamento termico mantenendo costanti le proprietà di rigidezza e smorzamento.
Parametri fisici e criteri tecnici per la scelta del supporto antivibrante in gomma-metallo
Il dimensionamento di un sistema di isolamento elastico per termoformatrici richiede l’analisi dei parametri fisici caratteristici della macchina e delle sorgenti di eccitazione. Per la scelta del supporto antivibrante ottimale si considerano:
- Carico statico: la forza costante agente sul supporto, determinata dalla massa totale della termoformatrice distribuita sui punti d’appoggio (espressa in Newton, N).
- Carico dinamico: la forza variabile nel tempo prodotta dai movimenti alternativi delle piastre di stampaggio e dalle fustelle durante il ciclo produttivo.
- Frequenza propria (fn): la frequenza fondamentale a cui oscilla il sistema isolato (termoformatrice su supporti elastici) se soggetto a un transitorio, espressa in Hertz (Hz).
- Frequenza di risonanza: la condizione critica in cui la frequenza di eccitazione della macchina coincide con la frequenza propria del sistema isolato, con conseguente amplificazione delle ampiezze di oscillazione.
- Durezza Shore: la misura della resistenza alla penetrazione dell’elastomero (espressa in Shore, Sh), correlata alla rigidezza elastica del supporto.
| Tipo di Sollecitazione | Sorgente e Componente Coinvolta | Parametro Fisico Critico | Soluzione Tecnica d’Isolamento |
|---|---|---|---|
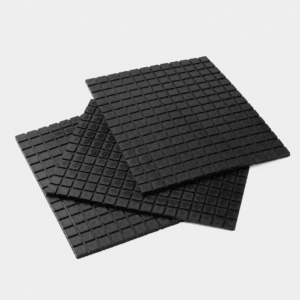
| Impulso e shock transiente | Corsa di taglio della fustellatrice | Capacità di smorzamento (isteresi) | Lastre in elastomero e supporti ad alta deformabilità |
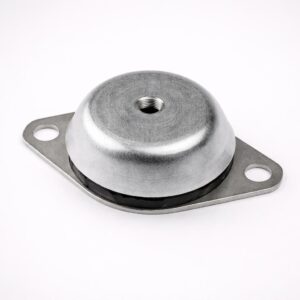
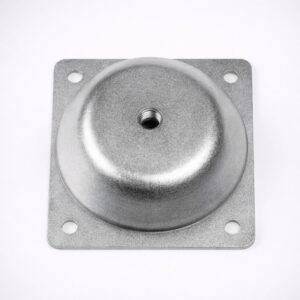
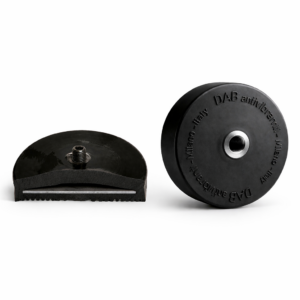
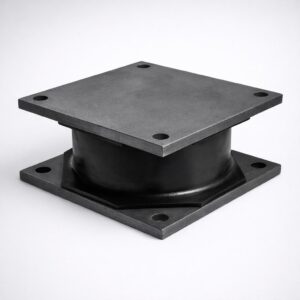
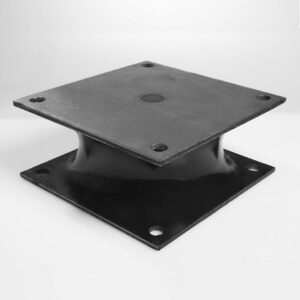
| Oscillazioni armoniche continue | Ventilatori del forno e motorizzazioni | Isolamento elastico (Frequenza propria fn) | Antivibranti a campana SUCON o supporti a flangia per grandi carichi |
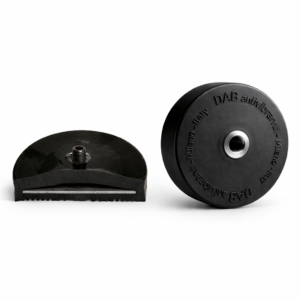
| Disallineamento geometrico | Basamento e telaio della macchina | Regolazione e livellamento statico | Supporti livellanti linea SURMAC |